3D-друк деталей на замовлення: етапи, вимоги та обмеження
Коли потрібна нестандартна деталь, прототип або мала партія, лиття часто починається з дорогої оснастки. Адитивна технологія формує виріб пошарово за цифровою моделлю, тому можна перевірити геометрію, посадку та функцію без пресформи. Друк деталей на 3D принтері під замовлення доцільний для корпусів, кріплень, макетів і деталей складної геометрії.
Швидкість, однак, не означає кнопку «надрукувати». Якість визначається ще до запуску обладнання: потрібно підготувати коректну геометрію, вибрати матеріал, орієнтацію, товщину шару, заповнення та підтримки. У AGATHA POLYMER замовлення можна почати з готової моделі, креслення, ескізу або опису, а фахівці допоможуть перетворити вихідні дані на виробничий файл.
Етапи виготовлення деталі на замовлення
Послідовний процес зменшує кількість переробок і дає зрозумілу точку контролю на кожному етапі. До прорахунку варто одразу передати призначення виробу, габарити, критичні розміри, навантаження, температуру, контакт із вологою або хімією, бажану кількість і вимоги до поверхні.
Подача та узгодження 3D-моделі
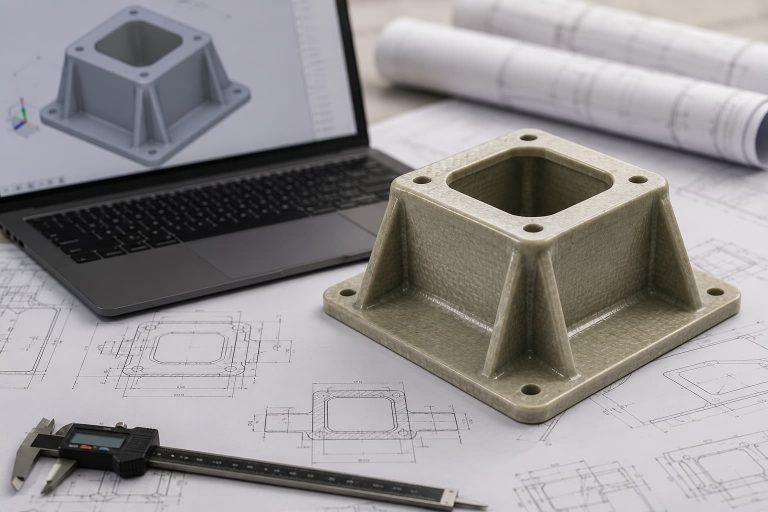
Найкращий старт для технічної деталі — твердотільна CAD-модель у форматі STEP, оскільки вона зберігає геометрію поверхонь і полегшує внесення змін. STL та OBJ передають форму трикутною сіткою: вони придатні для друку, але редагувати розмір отвору чи товщину ребра в них складніше. Формат 3MF також може зберігати одиниці вимірювання та налаштування проєкту. Перед оцінкою файл перевіряють на масштаб, замкнутість оболонки, самоперетини, надто тонкі елементи та помилки сітки.
Отже, підсумуємо:
- STEP — зручний для технічних моделей, перевірки розмірів і коригування конструкції;
- STL — поширений формат сітки, у якому важливо вказати одиниці вимірювання та достатню деталізацію;
- OBJ підходить для складної поверхні, але сумісність кольорів і текстур треба узгодити окремо;
- 3MF — сучасний контейнер для повнішого передавання даних адитивного проєкту.
Якщо готового файла немає, замовник може надати креслення, фото з розмірами, ескіз або зразок. Тоді 3D моделювання стає окремим етапом: модель погоджують до запуску, щоб не виправляти готову партію.
Підготовка моделі до друку
Підготовлена геометрія потрапляє у слайсер — програму, яка розділяє модель на шари та формує траєкторії руху обладнання. Технолог визначає орієнтацію деталі, кількість периметрів, щільність і рисунок заповнення, висоту шару, швидкість, температури та підтримки. Орієнтація впливає одразу на міцність, якість поверхні, тривалість процесу й витрату матеріалу. Для навантаженої деталі важливо розмістити шари так, щоб критичне зусилля не розривало її по межах між шарами.
Підтримки потрібні під нависаннями та окремими елементами, які неможливо сформувати у повітрі. Вони збільшують час, витрату пластику та обсяг постобробки, а після видалення можуть залишати сліди. Тому іноді вигідніше змінити орієнтацію, додати фаску замість різкого нависання або розділити велику модель на частини з подальшим складанням.
Друк, постобробка та контроль якості
Коли всі параметри узгоджені, цифрова модель перетворюється на реальну деталь: 3D-принтер запускають у роботу, а фахівець контролює процес виготовлення. Якщо йдеться про прототип або майбутню серію, спочатку варто надрукувати контрольний зразок.
Після завершення друку виріб ще не завжди готовий до використання. З нього видаляють підтримки, поверхню очищають і шліфують, а за потреби встановлюють різьбові вставки, склеюють окремі елементи або наносять фарбу. Завершує процес контроль якості:
- фахівці перевіряють критичні розміри;
- комплектність;
- зовнішній вигляд і роботу деталі відповідно до погоджених вимог.
Саме конкретні допуски дають змогу об’єктивно оцінити точність.
Вимоги до моделей і матеріалів
Підготовка до друку починається з перевірки моделі: вона має відповідати реальному призначенню майбутньої деталі. Якщо виріб з’єднуватиметься з іншими компонентами, у конструкції заздалегідь передбачають необхідні зазори. Номінально однакові діаметри отвору та вала ще не означають, що після друку вони без проблем з’єднаються.
На кінцеву точність впливають:
- технологія друку;
- властивості матеріалу;
- розміри й орієнтація моделі;
- налаштування обладнання.
Тому допустимі відхилення погоджують ще до початку виготовлення. Особливо ретельно фахівці перевіряють тонкі стінки, різьбові з’єднання, защіпки, ребра жорсткості, довгі плоскі поверхні та ділянки, на які припадатиме найбільше навантаження. Така підготовка допомагає отримати деталь, яка справді виконує свою функцію.
Як вибрати матеріал під задачу
Матеріал обирають за умовами експлуатації:
- PLA зручний для макетів і візуальних прототипів, але не є універсальним рішенням для нагрівання або тривалого зовнішнього використання.
- PETG часто застосовують для функціональних деталей із підвищеною вологоміцністю.
- ABS та інженерні пластики можуть краще працювати за температурних і механічних навантажень, проте потребують відповідної технології друку.
- Гнучкі полімери використовують для демпферів, накладок і ущільнювальних елементів, якщо їхня хімічна сумісність підтверджена.
Пошарова структура створює анізотропію, тому для відповідальної деталі описують навантаження та за потреби випробовують зразок.
Технологічні обмеження, які треба врахувати
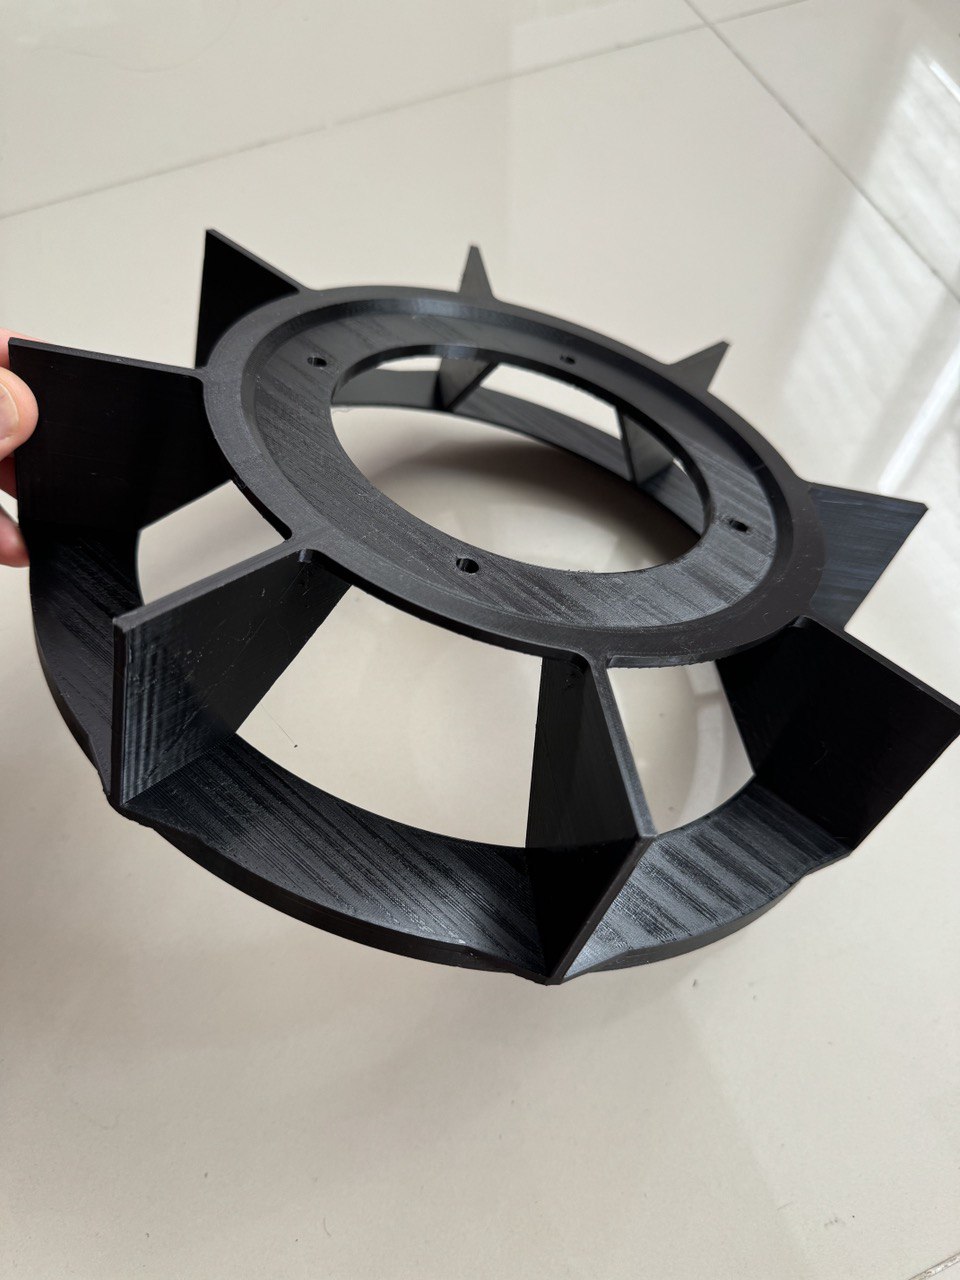
Будь-яка адитивна технологія має межі. Мінімальна товщина стінки пов’язана з діаметром сопла, шириною екструзії, матеріалом і формою деталі. Високі тонкі елементи можуть вібрувати, великі плоскі площини — деформуватися через усадку, а отвори — отримувати відхилення після охолодження. Максимальні габарити визначає робоча зона конкретного обладнання, але велику модель можна секціонувати, якщо стики не погіршують функцію.
Ключові обмеження конструкції
До запуску окремо перевіряють точність, усадку, нависання та напрям міцності.
Точність, допуски та усадка
Для з’єднань задають номінальний розмір та тип посадки і допустиме відхилення. Усадку компенсують масштабуванням і технологічними припусками після тестового друку. Якщо поверхню потрібно шліфувати або механічно обробляти, у моделі залишають запас матеріалу.
Нависання, підтримки та напрям міцності
Чим більше нависань, внутрішніх порожнин і недоступних каналів, тим складніше розмістити та видалити підтримки. Конструктор може спростити друк фасками, самонесними кутами, роз’ємною конструкцією або зміною орієнтації. Для силової деталі окремо визначають напрям робочого навантаження, оскільки міцність уздовж шару та між шарами відрізняється.
Як AGATHA POLYMER працює із замовленням
Компанія приймає заявки онлайн, аналізує модель або вихідні матеріали, допомагає з проєктуванням, погоджує пластик, технологічні параметри, строки та критерії приймання. Напрям 3D друк охоплює одиничні прототипи, індивідуальні запчастини та серії з доставкою по Україні.
Щоб подати заявку:
- надішліть файл, креслення, ескіз або опис задачі;
- вкажіть кількість, габарити, навантаження та умови експлуатації;
- погодьте матеріал, видиму поверхню, допуски й постобробку;
- отримайте прорахунок і запускайте контрольний зразок або партію.
Щоб отримати точну пропозицію, прикріпіть модель до заявки та позначте критичні розміри.
Фахівці AGATHA POLYMER перевірять технологічність, запропонують доцільне рішення й узгодять результат до старту виробництва.
Вас може зацікавити наша послуга: 3D-друк на замовлення.
Читайте також: Чому склопластик легший за метал і міцніший за пластик, Пластиковий чи склопластиковий човен.