Навіть якщо 3D-модель виконана ідеально, готова деталь може не збігатися з іншими елементами при збиранні. Причини зазвичай криються в особливостях технологій виготовлення та геометрії виробів, властивостях матеріалів, а також у налаштуваннях обладнання.
Щоб уникнути таких проблем, важливо на етапі проєктування враховувати допуски. Це нормативні відхилення при адитивному виробництві – невідповідність реальних розмірів заданим у моделі. Точність друку забезпечує складання деталей без попереднього припасування напилком або свердлом.
Точність, роздільна здатність і допуск: у чому різниця
При адитивному виробництві роздільну здатність принтера, розмірну точність і допуск часто плутають. Ці поняття пов’язані між собою, але описують різні характеристики:
- Роздільна здатність – мінімальний крок, на який механіка принтера може змістити екструдер.
- Розмірна точність – відхилення реальних габаритів готового виробу від креслярських.
- Допуск – технологічний зазор. Проєктувальник свідомо закладає його у CAD-модель для коректного збирання деталей.
Фахівці Agatha Polymer завжди враховують ці нюанси – правильно розраховують зазори, враховують усадку матеріалу, орієнтацію деталі та вибирають відповідну технологію. Якщо потрібен якісний 3D-друк на замовлення, зверніться за консультацією до нашого інженера.
Товщина шару і крок по осях
Ці параметри визначають механічні можливості обладнання та рівень деталізації. Що тонший шар матеріалу, то точніше можна передати дрібні елементи і тим більше нівелюється ступінчастість на похилих поверхнях.
Розмірна точність готової деталі
Реальні розміри готового виробу завжди відрізняються від прототипу. На це впливають усадка пластику, параметри потоку та ширина екструзії, орієнтація у просторі та налаштування друку. Чим точніше фахівець врахує ці нюанси, тим менше зусиль буде потрібно для постобробки.
Що впливає на розміри надрукованої деталі
Навіть при ідеальному калібруванні обладнання готовий виріб зазвичай відрізняється від вихідної моделі. Причин може бути кілька: від властивостей матеріалу і положення деталі до необхідності використання підтримки та постобробки.
Усадка та коробління матеріалу
При адитивному виробництві матеріал нагрівається до температури плавлення, а після виходу із сопла поступово остигає. Такий перехід супроводжується фізичним скороченням об’єму – усадкою. Причому у різних полімерів – ABS, PLA, PETG чи нейлону – цей показник суттєво відрізняється.
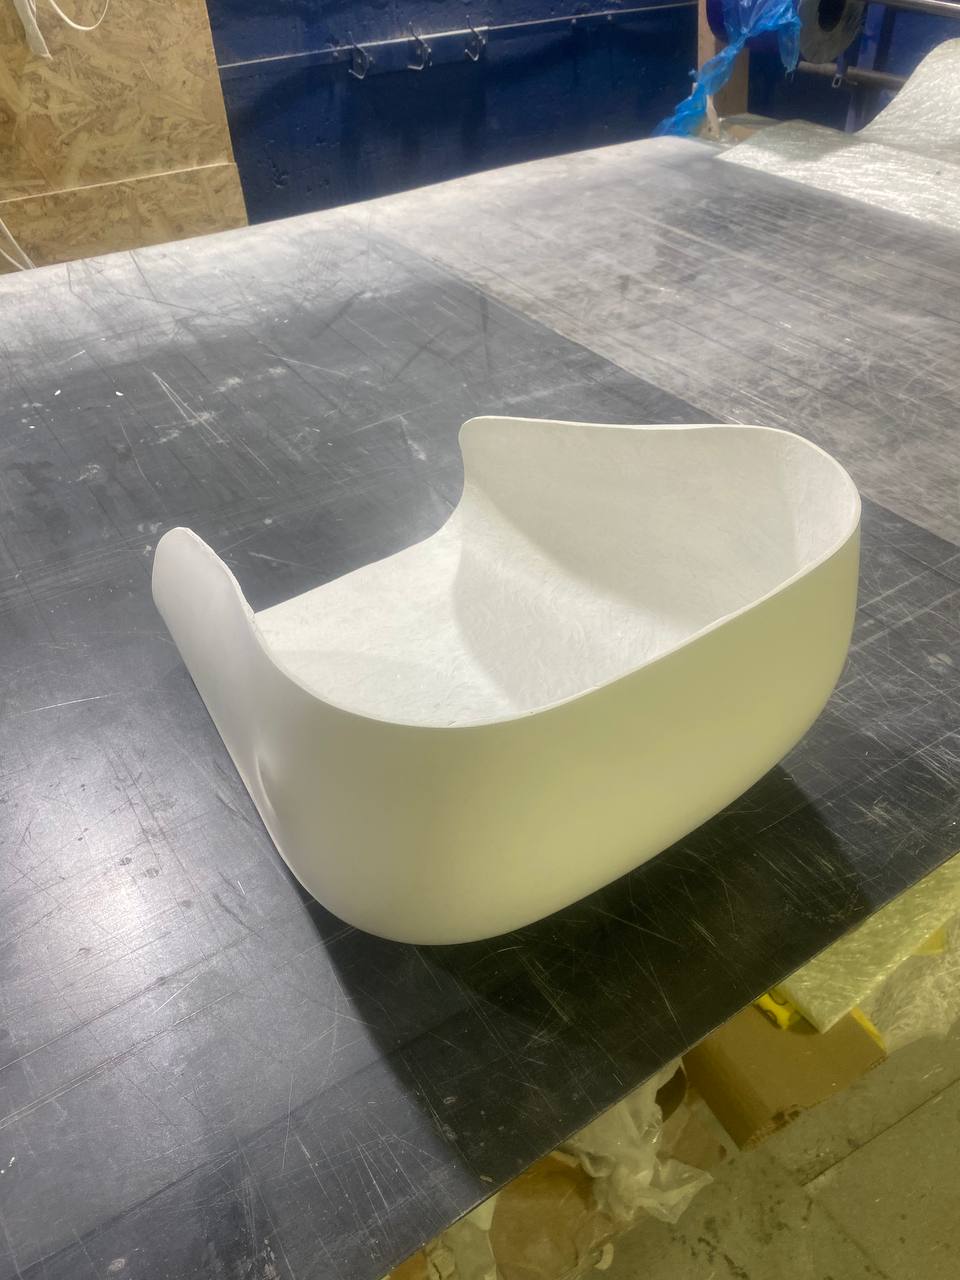
Якщо шари остигають нерівномірно, відбувається також коробління матеріалу – в результаті деформації країв або відриву від платформи. Геометрія деталі значно спотворюється порівняно з моделлю. Для задач, де потрібна максимальна міцність, стандартний друк пластиком часто замінюють на композитні рішення та вироби зі склопластику – вони зберігають геометрію при високих навантаженнях.
Орієнтація деталі та ступінчастість шарів
Розташування виробу на друкованому столі визначає точність розмірів, якість поверхні та міцність деталі. Через пошарове нанесення матеріалу виникає ефект ступінчастості. Неправильна орієнтація змінює пропорції деталі по висоті або заважає досягати точності в колах.
Підтримки і постобробка
Для навислих елементів необхідно передбачати допоміжні опорні структури – підтримку. У місцях їх контакту з основною деталлю залишаються шорсткості, а під час постобробки зменшується товщина стінок виробу. Якщо не закласти припуск на обробку, посадкові розміри зміняться надмірно.
Орієнтовна точність різних технологій
Як закласти допуски в 3D-модель
Щоб надруковані деталі правильно збиралися та бездоганно виконували свою функцію, потрібно враховувати допуски. Важливо розуміти, що універсальних значень для всіх моделей не існує. Для найкращого результату їх потрібно підбирати індивідуально.
Зазори для рухомих і нерухомих з’єднань
У нерухомих з’єднаннях для запресування або тугої посадки передбачають мінімальний зазор – приблизно від 0,05 до 0,15 мм. Для шарнірів, петель, слайдерів та інших рухомих з’єднань – від 0,3 до 0,5 мм. Важливо, щоб їхньому обертанню чи переміщенню нічого не заважало, інакше виникне проблема заїдання.
Отвори, різьба, запресовані втулки
Горизонтальні отвори зазвичай виходять меншими за розрахункові через розтікання пластику. Наблизитись до ідеальних параметрів допомагають зазор в 0,2-0,4 мм та використання вертикальної орієнтації друку.
Дрібну різьбу зазвичай не вдається надрукувати досконало. Набагато практичніше відразу закладати гладкий отвір під наступне нарізування, використовувати запресування або 3D-моделювання на замовлення.
Мінімальна товщина стінок і дрібні елементи
Занадто тонкі стінки, вузькі виступи та дрібні елементи можуть швидко деформуватися, погано відтворюватися або пошкоджуватися при видаленні підтримок, а також при постобробці. Потрібно правильно розраховувати товщину ненавантаженої стінки, щоб деталь не прогиналася і в ній не було порожнеч. Тонкі та дуже дрібні елементи можна посилювати заокругленнями в основі.
Коли потрібна додаткова механічна обробка
В результаті адитивного виробництва можна отримати деталь, практично готову до використання. Однак фінішна обробка використовується в більшості випадків, щоб досягти точних розмірів отворів під різьбу, підготувати посадкові поверхні, нарізати різьбу або прибрати сліди підтримки. Майстри використовують з цією метою свердління, фрезерування, шліфування та інші методи. Якщо визначити їх ще на етапі проєктування, вдасться передбачити правильні припуски, вибрати відповідний матеріал та технологію друку. А в результаті – уникнути зайвих витрат на доопрацювання готового виробу.
Тестовий зразок перед серією: навіщо і як
Перед серійним виробництвом рекомендується підготувати тестовий зразок. Виготовлення калібрувального зразка розв’язує одразу кілька завдань. Серед ключових:
- перевірка сполучення;
- калібрування усадки;
- вибір орієнтації;
- оцінка міцності;
- перевірка якості поверхні.
Для перевірки можна зробити не всю модель, а її окремий фрагмент. Наприклад, з отворами, кріпленнями чи рухомим з’єднанням. Саме ту частину, яка може спричинити найбільшу кількість проблем.
Якісний 3D-друк починається задовго до запуску принтера. В Agatha Polymer ми забезпечуємо повний інженерний цикл підготовки, щоб деталь зібралася одразу та витримувала необхідні навантаження. Наші принципи та підходи в роботі:
- інженерна перевірка та доопрацювання геометрії;
- 3D-моделювання з урахуванням допусків;
- друк тестових зразків;
- використання сертифікованих матеріалів;
- індивідуалізація проєктів.
Якщо вам потрібно втілити проєкт у життя, замовте розрахунки в Agatha Polymer – наші інженери перевірять геометрію, підберуть допуски та підготують модель до виробництва.
Вас може зацікавити наша послуга: 3D-моделювання на замовлення.
Читайте також: Виготовлення деталей зі склопластику, Як підготувати 3D-модель до друку.